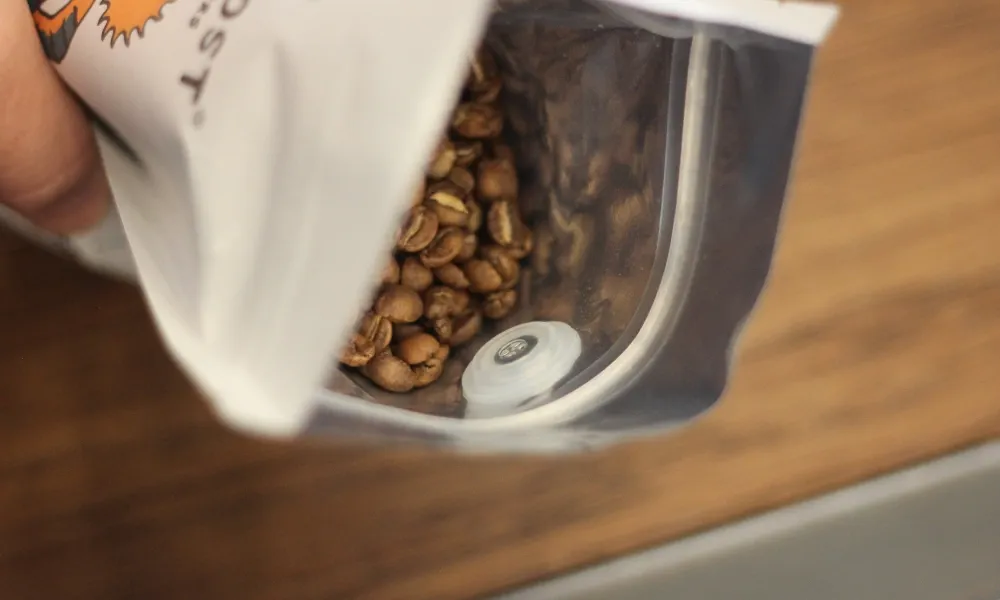
对于希望减少使用难以回收的材料组合的包装制造商而言,可回收咖啡袋正逐渐成为一种选择。然而,更换袋体薄膜并不意味着现有的咖啡阀仍能适用。.
咖啡脱气阀与可回收袋的兼容性 这不仅取决于阀体所用的材料,还必须综合考虑薄膜结构、粘合方式、密封条件以及成品包装的性能。.
即使阀门已牢固地连接在可回收薄膜上,其单向功能以及整个包装的可回收性仍需分别进行验证。.
与一位专业人士一起 咖啡阀制造商, Sanrun 将探讨咖啡包装加工商和制造商在批准新的阀袋组合投入生产之前,应如何评估这些因素。.
对于可回收咖啡袋而言,“兼容性”意味着什么?
咖啡脱气阀必须在释放烘焙咖啡中的二氧化碳的同时,限制外界空气进入密封包装。若与可回收袋配合使用,则需考虑三种兼容性问题。.
材料与安装件的兼容性 用于确定该阀门能否通过预定的密封或粘合工艺牢固地附着在所选包装膜上。.
功能兼容性 用于确定已安装的阀门能否按要求释放气体、保持其单向功能,并避免在连接处发生意外泄漏。.
回收兼容性 关注点在于,包括阀门和其他部件在内的整套组件是否适合预定的回收流程。.
这些要求虽然相互关联,但不能相互替代。.
例如,虽然阀门可能成功安装在单层聚乙烯(PE)袋上,但这并不意味着整个包装一定符合可回收的宣称标准。.
因此,应从包装性能和可回收设计两个层面来评估兼容性。.
咖啡阀膜的兼容性:PE、PP及阻隔结构
咖啡阀膜的兼容性 首先要了解包装袋的实际结构,而不是仅凭“可回收薄膜”这类笼统的标签来判断。”
一个咖啡袋可能包含多层结构,旨在提供机械强度、防氧防潮性能、可印刷性以及热封性能。.
与阀门接触的那层尤为重要,因为其材料性能会影响阀门的安装方式。.
| 薄膜结构 | 关键的兼容性考虑因素 |
|---|---|
| 单层聚乙烯薄膜 | 确认内层聚乙烯(PE)密封层、膜厚、粘接方式及密封窗口。采用聚乙烯(PE)材质的阀体并不一定能自动保证粘接的可靠性。. |
| 单层聚丙烯薄膜 | 请确认阀门的连接结构和安装工艺是否适用于PP密封面。切勿认为专为PE设计的阀门可直接用于PP密封面。. |
| 聚乙烯(PE)基阻隔膜 | 确定阻隔层、涂层、粘合剂和内层密封剂。这些因素可能会影响密封性能和回收兼容性。. |
| 传统混合材料层压板 | 评估实际的接触层和粘接工艺。阀门安装成功并不意味着其在单一材料回收流中具备可回收性。. |
为什么内层密封层很重要
咖啡袋的外层可提供挺度并保护印刷图案,而内层则负责形成热封。.
当通过热封方式安装阀门时,其接触面必须与相应的密封层及安装条件相容。.
涂层厚度、表面特性、刚度以及阻隔涂层也会影响阀门周围的热分布和变形。.
例如,用基于聚乙烯(PE)的可回收结构替代传统的层压材料,可能会改变热封温度范围或薄膜对压力的响应方式。.
即使保留相同的阀门型号,也不应自动沿用之前的安装设置。.
实际操作中的原则是,应根据实际的薄膜结构和安装工艺来验证阀门,而不仅仅是依据一般的聚合物类别。.
薄膜结构如何影响阀体粘合与热封
一个作为独立部件时运行正常的阀门,在安装后仍可能引发问题。.
连接区域尤为重要,因为它将相对刚性的阀体结构与柔性的包装薄膜连接在一起。.
确认安装方式和密封窗口
咖啡脱气阀可根据阀门设计和包装设备的情况,采用不同的安装技术进行安装。.
对于热封应用,加工商需要确定以下各项的合适组合:
- 密封温度
- 施加的压力
- 停留时间
- 阀门位置与设备对中
这些条件必须通过使用实际材料进行试验来确定。.
热量或压力不足可能会导致粘合不牢固。过高的热量、压力或停留时间可能会导致薄膜变形、损坏粘合区域或影响阀门结构。.
基于粘合剂的系统需要分别对粘接性能、固化条件、材料相容性以及粘合剂对预期回收流程的影响进行检查。.
对于每种可回收薄膜与咖啡阀的组合,都没有一种通用的安装设置可以推荐。.
检查阀膜界面
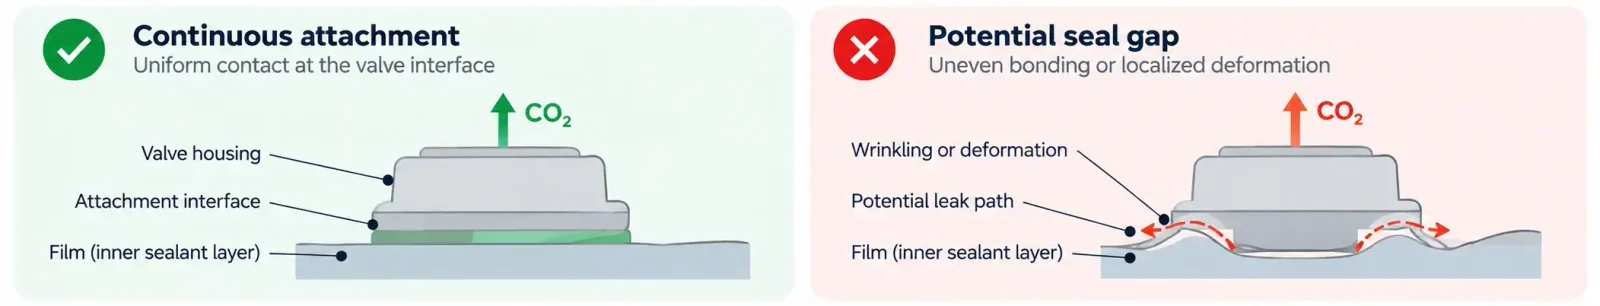
应检查连接区域是否存在可能影响封装完整性的缺陷。.
典型的预警迹象包括阀门周围出现皱褶、接触不均匀、局部膜层变薄、变形、部分剥离以及可见间隙。.
阀的位置也很重要。如果将其安装得离边缘封口、拉链或褶边太近,可能会干扰包装过程,或导致某些区域难以实现一致的密封效果。.
不应仅凭外观来判断连接是否牢固。在适当的情况下,应通过连接强度和泄漏测试来确认该连接是否符合项目规定的各项要求。.
如果阀门在安装过程中出现松动、周边漏气或损坏薄膜的情况,制造商可能需要调整密封条件、安装位置或部件设计。.
我们的指南: 常见的咖啡阀故障 解释了其他故障模式,包括阀门脱落和密封性能不稳定。.
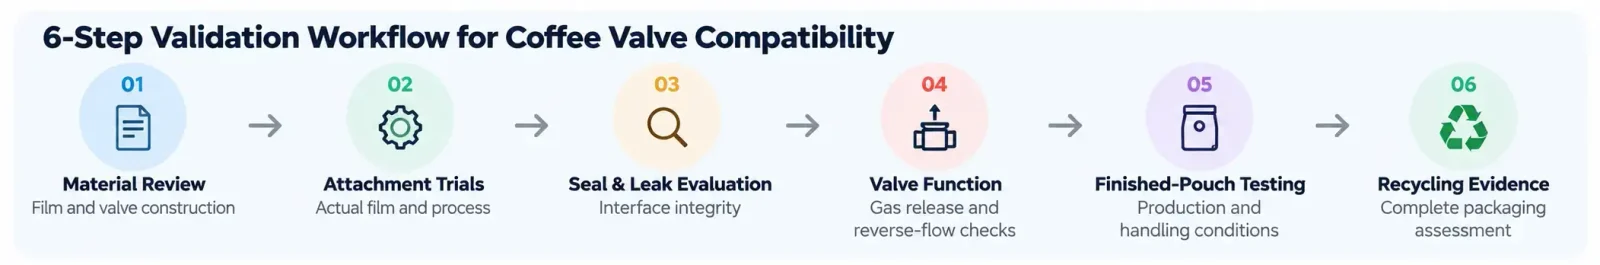
如何在投产前验证咖啡阀的兼容性
在批准该组合投入全面生产之前,应使用预定的阀门对新型可回收软袋结构进行测试。.
目标不仅仅是证明阀门可以安装。验证应确定整个系统是否符合商定的包装要求。.
以下流程提供了一个实用的框架。.
1. 记录材料和包装结构
记录实际薄膜结构、内层密封材料、总膜厚、阻隔层成分以及阀门型号。.
如有必要,请获取有关阀体、内部隔膜以及任何粘合剂或附加组件的重要信息。.
这为测试提供了参考,并有助于判断现有的安装流程是否合适。.
潜在故障: 材料信息不完整,或者拟采用的阀门配置与正在评估的样品不同。.
下一步行动: 在批准该配置之前,请先获取缺失的规格说明。.
2. 使用实际胶片进行附着试验
使用目标设备并在具有代表性的生产条件下安装样品阀门。.
对于热封系统,应在技术上合理的试验方案中,评估相关的温度、压力和停留时间组合。.
检查已安装的阀门,查看是否有变形、粘合不牢、起皱或周围薄膜受损的情况。.
潜在故障: 只有在可能损坏袋体或导致结果不一致的情况下,该阀门才能成功安装。.
下一步行动: 在继续之前,请调整工艺或重新考虑阀门与薄膜的组合。.
3. 检查连接牢固度及意外泄漏情况
检查阀与薄膜之间的界面是否仍保持紧密,以及气体是否会通过非预期路径泄漏。.
在试样几何形状和测试方法均适用时,ASTM F88/F88M-23 标准提供了一种测量柔性材料密封强度的方法。然而,标准的条形密封测试可能无法代表所有圆形阀门的连接方式,因此可能需要针对该接口采用一种经过验证的合适方法。.
还应谨慎选择泄漏测试方法。.
ASTM F3039-23 标准规定了针对特定无孔包装密封件和柔性阻隔材料的染料渗透试验方法。该方法属于定性方法,不确定泄漏尺寸。.
ASTM D3078-02(2021)e1 标准针对含有顶部空间气体的柔性包装中的大泄漏检测,但较小的泄漏可能仍无法被检测到。.
一个重要的区别: 一个正常工作的单向阀的设计目的是释放气体。因此,在压力测试或气泡测试过程中,气体通过预定的阀体通道逸出,并不必然表明包装存在缺陷。.
测试计划必须区分阀门的预期运行与通过阀门连接接口或其他非预期路径产生的泄漏。.
4. 验证单向阀的功能
对已安装的阀门进行测试,检查其预期的开启行为、排气性能以及抗逆流性能。.
即使阀门安装牢固,仍可能无法在达到规定压力时打开,或者在排气后无法始终如一地关闭。.
测试应采用已定义的、针对具体应用的验收标准。独立阀门测试的结果也应与安装后进行的测试结果分开考虑。.
潜在故障: 已安装的阀门开启行为不一致,或存在不可接受的逆向气流。.
下一步行动: 调查问题是源于阀门本身、安装损坏还是所选配置。.
5. 评估成品咖啡袋
使用预定的灌装和封口工艺,生产出具有代表性的成品袋。.
在相关处理、储存和分销条件下对包装进行评估。.
根据项目的不同,这可能包括在袋体成型、灌装、机械搬运以及在预期环境条件下进行调理后的检查。.
目的是确定在实际生产操作后,阀门安装和包装系统是否仍然适用。.
成功的独立阀门测试不能替代成品封装的评估。.
6. 审查回收证据
最后,根据预期的回收途径,对包装的整体构成进行审查。.
这包括袋体薄膜、阀门、隔膜、粘合剂、涂层、油墨、拉链以及其他相关组件(如适用)。.
查阅相关的回收设计指南,并确认拟议的结构设计是否具备充分证据来支持其预期主张。.
如果包装性能符合要求,但尚未确定其可回收性,则可继续对功能设计进行进一步评估,但不应作出缺乏依据的可回收性声明。.
咖啡阀兼容性验证表
| 验证区域 | 所需证据 | 什么情况应引发进一步审查 |
|---|---|---|
| 材料结构 | 薄膜规格及阀门部件信息 | 未知材料或不兼容的连接接口 |
| 阀体连接件 | 记录在案的试验条件和附着结果 | 起皱、变形、粘合强度不足或粘合不均匀 |
| 密封与防泄漏性能 | 符合既定标准的测试结果 | 意外泄漏或连接件脱落 |
| 单向函数 | 开启和逆流测试结果 | 开启行为异常或反向泄漏 |
| 成品袋 | 具有代表性的生产和处理试验结果 | 损坏、固定件脱落或包装完整性失效 |
| 回收兼容性 | 材料评估及相关回收证明 | 未经证实的主张或不兼容的组件 |
在评估测试结果之前,应为每项测试制定并记录验收标准。测试结果若为失败或无法确定,应采取纠正措施,并在必要时重复测试——而非自动批准投入生产。.
什么因素限制了带阀咖啡袋的可回收性声明?
被描述为“单一材料”的包装袋,并不一定在每个市场或回收系统中都能自动回收。.
其可回收性取决于整个包装结构,包括那些仅占包装很小一部分的组件。.
例如,一种聚乙烯(PE)基材的软包装可能含有阻隔涂层、粘合剂、印刷油墨、封口件或阀门组件,这些成分都会影响其与聚乙烯回收的兼容性。.
《RecyClass 可回收设计指南》将聚乙烯(PE)材料列为适用聚乙烯软膜回收流程中内衬、密封件和阀门的优先选择。聚丙烯(PP)组件具有不同的兼容性分类,而其他各种材料可能会带来额外的限制。.
这些分类仅适用于相关回收流和指导条件。.
仅凭阀体所用的材料,尚不足以确定整个咖啡袋是否可回收。. 还必须考虑内部阀门部件及其综合作用。.
可回收包装设计既需要选择合适的材料,也需要有证据证明整个包装系统的可行性。.
Sanrun 如何协助进行咖啡阀兼容性评估
对于开发可回收咖啡袋的包装制造商而言,选择合适的阀门首先要了解目标薄膜结构和安装要求。.
在Sanrun,我们为柔性包装应用提供单向咖啡排气阀。.
我们的 DV02 咖啡阀规格书规定,其外壳材料为聚乙烯(PE),并配有硅胶/硅树脂部件。这为材料评估提供了参考依据,但并不能证明该阀门是完全由聚乙烯(PE)制成的,也不是经过独立认证的可回收部件。.


我们可以通过审查客户计划采用的包装方案、讨论可选的阀门型号,并在商定的项目条件下提供样品供客户评估,以此为客户提供支持。.
对于需要额外工程支持的软包装加工商,Sanrun 还介绍了其 OEM/ODM 及模具开发能力。必须根据所选产品和包装工艺,评估特定修改或附件配置的可行性。.
开发可回收咖啡包装的客户应提供其薄膜结构、内层密封材料、预期的阀门安装方式以及验证要求。.
我们的职责是协助制定适当的组件规格,并支持项目层面的评估——而不是在完整的阀门和袋体系统经过测试之前就预先假设其兼容性。.
结论:验证完整的瓣膜-囊袋系统
咖啡阀与可回收包装袋的兼容性必须通过材料评估、安装试验、密封性和泄漏性检查以及功能测试来确认。.
即使阀门安装成功,仍可能存在性能问题。同样,阀门即使功能正常,也不意味着整个袋子就能自动实现可回收。.
包装制造商在批准一种新的包装结构之前,应同时评估其功能要求和相关的回收标准。.
对于开发可回收咖啡袋的公司而言,Sanrun的 单向咖啡排气阀 在进行针对具体应用的兼容性测试之前,提供可供评估的产品选项。.