Las bolsas de café reciclables se están convirtiendo en una opción para los fabricantes de envases que buscan reducir el uso de combinaciones de materiales difíciles de reciclar. Sin embargo, cambiar el film de la bolsa no significa automáticamente que la válvula de café existente siga siendo adecuada.
Compatibilidad de las bolsas reciclables con la válvula de desgasificación para café No solo depende de los materiales utilizados en la carcasa de la válvula. También hay que tener en cuenta la estructura de la película, el método de fijación, las condiciones de sellado y el rendimiento del envase acabado.
Incluso cuando una válvula queda bien fijada a un film reciclable, su función unidireccional y la reciclabilidad del envase completo siguen requiriendo una verificación por separado.
Junto con un profesional fabricante de válvulas de café, Sanrun analizará cómo los transformadores y fabricantes de envases para café pueden evaluar estos factores antes de dar el visto bueno a una nueva combinación de válvula y bolsa para su producción.
¿Qué significa la compatibilidad en el caso de una bolsa de café reciclable?
Una válvula de desgasificación para café debe liberar el dióxido de carbono del café tostado, al tiempo que impide que entre aire del exterior en el envase sellado. Cuando se utiliza con una bolsa reciclable, hay tres tipos de compatibilidad que hay que tener en cuenta.
Compatibilidad de materiales y fijaciones determina si la válvula puede fijarse de forma segura a la película de envasado seleccionada mediante el proceso de sellado o unión previsto.
Compatibilidad funcional determina si la válvula instalada libera gas según sea necesario, mantiene su función unidireccional y evita fugas involuntarias alrededor de la zona de fijación.
Compatibilidad con el reciclaje se refiere a si el conjunto completo, incluida la válvula y el resto de componentes, es adecuado para la vía de reciclaje prevista.
Estos requisitos están relacionados entre sí, pero no pueden sustituirse unos a otros.
Por ejemplo, es posible que una válvula se pueda acoplar correctamente a una bolsa de polietileno monomaterial sin que, por ello, el envase en su conjunto cumpla necesariamente los requisitos para ser considerado reciclable.
Por lo tanto, la compatibilidad debe evaluarse tanto en lo que respecta al rendimiento del envase como al diseño orientado al reciclaje.
Compatibilidad de las láminas para válvulas de café: PE, PP y estructuras de barrera
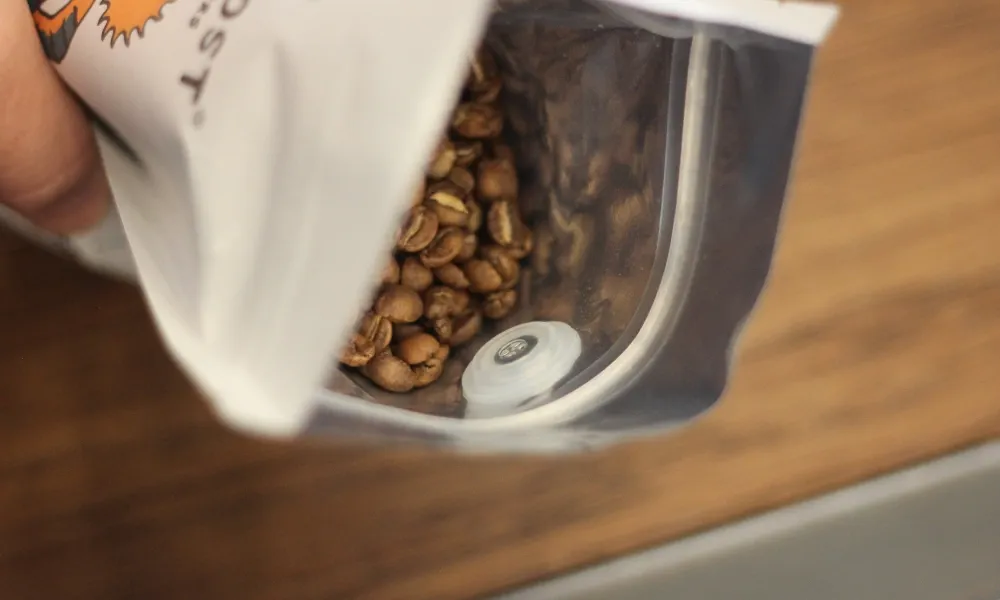
Compatibilidad de la película con las válvulas de café empieza por comprender la estructura real de la bolsa, en lugar de basarse en una etiqueta genérica como “película reciclable”.”
Una bolsa de café puede contener varias capas diseñadas para proporcionar resistencia mecánica, protección contra el oxígeno y la humedad, facilidad de impresión y buenas prestaciones de termosellado.
La capa que está en contacto con la válvula es especialmente importante, ya que las propiedades de su material influyen en la forma en que se puede fijar la válvula.
| Estructura de la película | Aspectos clave que hay que tener en cuenta en materia de compatibilidad |
|---|---|
| Lámina de polietileno monomérico | Comprueba la capa interior de sellador de PE, el espesor de la película, el método de fijación y la ventana de sellado. El hecho de que la carcasa de la válvula sea de PE no garantiza automáticamente una unión fiable. |
| Lámina de mono-PP | Comprueba si la estructura de fijación de la válvula y el proceso de instalación son adecuados para superficies de sellado de PP. No des por sentado que una válvula diseñada para PE pueda utilizarse directamente. |
| Película de barrera a base de PE | Identifica las capas de barrera, los recubrimientos, los adhesivos y el sellador interior. Estos elementos pueden afectar al rendimiento del sellado y a la compatibilidad con el reciclaje. |
| Laminado convencional de materiales mixtos | Evalúa la capa de contacto real y el proceso de fijación. El hecho de que la instalación de la válvula se haya realizado correctamente no garantiza que sea reciclable en un flujo de reciclaje monomaterial. |
Por qué es importante la capa interna de sellador
La capa exterior de una bolsa de café puede aportar rigidez y proteger la impresión, mientras que la capa interior se encarga de formar los sellos térmicos.
Cuando se fija una válvula mediante termosellado, su superficie de contacto debe ser compatible con la capa de sellador correspondiente y con las condiciones de instalación.
El espesor de la película, las propiedades de la superficie, la rigidez y los recubrimientos de barrera también pueden influir en la distribución del calor y la deformación alrededor de la válvula.
Por ejemplo, sustituir un laminado convencional por una estructura reciclable a base de PE puede modificar el rango de temperaturas de sellado o la forma en que la película responde a la presión.
Aunque se mantenga el mismo modelo de válvula, no se deben reutilizar automáticamente los ajustes de instalación anteriores.
La regla práctica consiste en comprobar la válvula en función de la composición real de la película y del proceso de instalación, y no solo en función de la familia general de polímeros.
Cómo influye la estructura de la película en la fijación de la válvula y el termosellado
Una válvula que funcione correctamente como componente individual puede seguir causando problemas tras su instalación.
La zona de unión es especialmente importante, ya que conecta una estructura de válvula relativamente rígida con una película de envase flexible.
Confirma el método de fijación y el plazo de sellado
Las válvulas de desgasificación para café pueden instalarse utilizando diferentes tecnologías de fijación, en función del diseño de la válvula y del equipo de envasado.
Para aplicaciones de termosellado, el convertidor debe establecer combinaciones adecuadas de:
- Temperatura de sellado
- Presión aplicada
- Tiempo de permanencia
- Posición de las válvulas y alineación de los equipos
Estas condiciones deben determinarse mediante ensayos con los materiales reales.
Un calor o una presión insuficientes pueden provocar una fijación deficiente. Un calor, una presión o un tiempo de exposición excesivos pueden deformar la película, dañar la zona de fijación o afectar a la estructura de la válvula.
Los sistemas basados en adhesivos requieren comprobaciones independientes del rendimiento de la adhesión, las condiciones de curado, la compatibilidad de los materiales y las implicaciones del adhesivo para el flujo de reciclaje previsto.
No existe una configuración de instalación universal que pueda recomendarse para todas las combinaciones de láminas reciclables y válvulas de café.
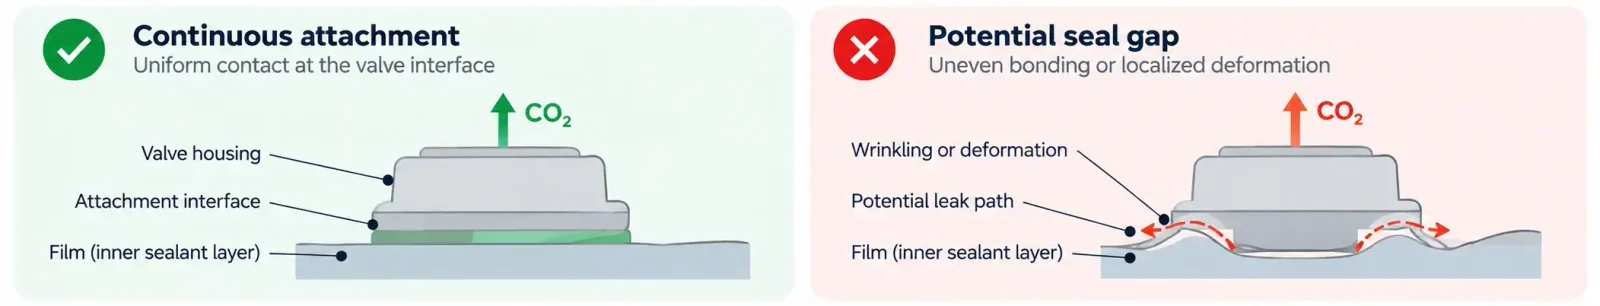
Inspeccionar la interfaz entre la válvula y la película
Se debe examinar la zona de unión para detectar posibles defectos que puedan comprometer la integridad del embalaje.
Entre los signos de alerta típicos se incluyen arrugas alrededor de la válvula, contacto irregular, adelgazamiento local de la película, deformación, separación parcial y huecos visibles.
La posición de la válvula también es importante. Si se instala demasiado cerca de un sellado lateral, una cremallera o un pliegue de refuerzo, puede interferir en el proceso de envasado o crear zonas en las que resulte difícil sellar de forma uniforme.
No se debe juzgar la seguridad de una fijación únicamente por su aspecto. Cuando proceda, las pruebas de resistencia de la fijación y de estanqueidad deben confirmar que la conexión cumple los requisitos definidos en el proyecto.
Si la válvula se afloja, presenta fugas en su perímetro o daña la película durante la instalación, es posible que el fabricante tenga que ajustar las condiciones de sellado, la ubicación de fijación o el diseño del componente.
Nuestra guía sobre Averías habituales en las válvulas de café explica otros modos de fallo, entre ellos el desprendimiento de la válvula y un rendimiento de sellado irregular.
Cómo comprobar la compatibilidad de las válvulas de café antes de la producción
Se debe probar una nueva estructura de envase reciclable con la válvula prevista antes de que se apruebe la combinación para su producción a gran escala.
El objetivo no es simplemente demostrar que se puede instalar una válvula. La validación debe determinar si el sistema completo cumple los requisitos de envasado acordados.
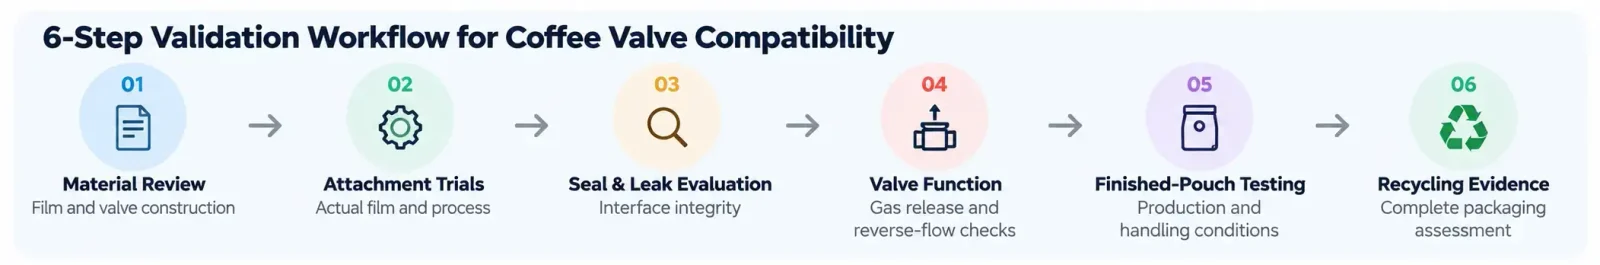
El siguiente proceso ofrece un marco práctico.
1. Registrar los materiales y la estructura del embalaje
Documenta la estructura real de la película, el material sellante interior, el espesor total de la película, los componentes de barrera y el modelo de la válvula.
Cuando sea pertinente, recopila la información relevante sobre la carcasa de la válvula, la membrana interna y cualquier adhesivo o componente adicional.
Esto sirve de referencia para realizar pruebas y ayuda a determinar si un proceso de instalación ya existente es adecuado.
Posible fallo: La información sobre los materiales está incompleta, o bien la configuración de la válvula propuesta difiere de la muestra que se está evaluando.
Próxima acción: Consigue las especificaciones que faltan antes de aprobar la configuración.
2. Realizar pruebas de fijación utilizando la película real
Instala las válvulas de muestra utilizando el equipo previsto y en condiciones de producción representativas.
En el caso de los sistemas de termosellado, evalúe las combinaciones pertinentes de temperatura, presión y tiempo de permanencia en el marco de un plan de ensayo técnicamente justificado.
Comprueba que las válvulas instaladas no presenten deformaciones, adherencias incompletas, arrugas ni daños en la película que las rodea.
Posible fallo: La válvula solo se acopla correctamente en condiciones que dañan la bolsa o dan lugar a resultados inconsistentes.
Próxima acción: Ajusta el proceso o reconsidera la combinación de válvula y película antes de continuar.
3. Comprobar la resistencia de la fijación y la ausencia de fugas involuntarias
Comprueba si la unión entre la válvula y la lámina sigue siendo hermética y si puede escaparse gas por vías no deseadas.
Cuando la geometría de la probeta y el método sean adecuados, la norma ASTM F88/F88M-23 establece un método para medir la resistencia de las juntas de materiales flexibles. Sin embargo, es posible que un ensayo estándar de junta de tira no sea representativo de todas las uniones de válvulas circulares, por lo que podría ser necesario un método adecuado y validado para esa interfaz.
Los métodos de comprobación de fugas también deben elegirse con cuidado.
La norma ASTM F3039-23 regula los ensayos de penetración de tinte para determinados sellos de envases no porosos y materiales de barrera flexibles. Se trata de un método cualitativo que no determina el tamaño de la fuga.
La norma ASTM D3078-02(2021)e1 aborda la detección de fugas importantes en envases flexibles que contienen gas en el espacio de cabeza, pero es posible que las fugas más pequeñas pasen desapercibidas.
Una distinción importante: Una válvula unidireccional en buen estado de funcionamiento está diseñada para liberar gas. Por lo tanto, el hecho de que se escape gas a través de la vía prevista de la válvula durante una prueba de presión o de burbujas no constituye automáticamente una prueba de que el envase esté defectuoso.
El plan de ensayo debe distinguir entre el funcionamiento previsto de la válvula y las fugas a través de la interfaz de conexión de la válvula u otras vías no previstas.
4. Comprobar el funcionamiento de la válvula unidireccional
Comprueba que la válvula instalada funcione según lo previsto en cuanto a su apertura, su rendimiento en la liberación de gas y su resistencia al flujo de aire inverso.
Una válvula que esté bien fijada puede, aun así, no abrirse a la presión requerida o no cerrarse de forma constante tras la purga.
Las pruebas deben basarse en criterios de aceptación definidos y específicos de la aplicación. Los resultados de las pruebas realizadas con las válvulas por separado deben considerarse, además, de forma independiente de los de las pruebas realizadas tras la instalación.
Posible fallo: La válvula instalada presenta un comportamiento de apertura irregular o permite un flujo de aire inverso inaceptable.
Próxima acción: Averigua si el problema se debe a la propia válvula, a daños ocasionados durante la instalación o a la configuración elegida.
5. Evaluar la bolsa de café terminada
Fabricar bolsas acabadas representativas utilizando el proceso de llenado y sellado previsto.
Evaluar el embalaje en las condiciones pertinentes de manipulación, almacenamiento y distribución.
Dependiendo del proyecto, esto puede incluir comprobaciones tras la formación de las bolsitas, el llenado, la manipulación mecánica y el acondicionamiento en las condiciones ambientales previstas.
El objetivo es determinar si el sistema de fijación de la válvula y el de embalaje siguen siendo adecuados tras las operaciones de producción reales.
Una prueba satisfactoria de una válvula por separado no sustituye a la evaluación del producto final.
6. Revisar los datos sobre el reciclaje
Por último, comprueba la composición completa del envase en relación con la vía de reciclaje prevista.
Esto incluye la lámina de la bolsa, la válvula, la membrana, los adhesivos, los recubrimientos, las tintas, la cremallera y otros componentes, según corresponda.
Consulta las directrices de diseño de reciclaje pertinentes y comprueba si el diseño propuesto cuenta con pruebas suficientes que respalden la afirmación prevista.
Si el envase funciona correctamente pero no se ha determinado su compatibilidad con el reciclaje, se podrá continuar con la evaluación del diseño funcional, pero no se deberá realizar ninguna afirmación sobre su reciclabilidad que no esté respaldada.
Matriz de validación de la compatibilidad de las válvulas para café
| Área de validación | Documentación necesaria | ¿Qué debería dar lugar a un nuevo análisis? |
|---|---|---|
| Estructura del material | Especificaciones de la película e información sobre los componentes de la válvula | Material desconocido o interfaz de fijación incompatible |
| Fijación de la válvula | Condiciones del ensayo documentadas y resultados de la fijación | Arrugas, deformaciones, adhesión débil o irregular |
| Integridad de los sellos y de las fugas | Resultados de las pruebas que cumplen los criterios establecidos | Fugas involuntarias o separación de los accesorios |
| Función unidireccional | Resultados de las pruebas de apertura y de flujo inverso | Comportamiento incorrecto en la apertura o fugas inversas |
| Bolsa terminada | Resultados de ensayos representativos de producción y manipulación | Daños, pérdida de fijación o fallo en la integridad del embalaje |
| Compatibilidad con el reciclaje | Evaluación de los materiales y pruebas pertinentes sobre el reciclaje | Afirmaciones sin fundamento o componentes incompatibles |
Cada prueba debe contar con criterios de aceptación documentados antes de evaluar los resultados. Un resultado fallido o no concluyente debe dar lugar a medidas correctivas y, cuando sea necesario, a la repetición de la prueba, y no a la aprobación automática de la producción.
¿Qué factores limitan las afirmaciones sobre la reciclabilidad de las bolsitas de café con válvula?
Una bolsa calificada como «monomaterial» no es automáticamente reciclable en todos los mercados o sistemas de reciclaje.
Su reciclabilidad depende de la estructura completa del envase, incluidos los componentes que solo representan una pequeña parte del mismo.
Por ejemplo, una bolsa fabricada con polietileno (PE) puede contener recubrimientos de barrera, adhesivos, tintas de impresión, cierres o componentes de válvulas que influyen en su compatibilidad con el reciclaje del PE.
Las Directrices de RecyClass sobre diseño para el reciclaje identifican los materiales de PE como opciones preferentes para revestimientos, juntas y válvulas en el flujo de reciclaje de películas flexibles de PE correspondiente. Los componentes de PP tienen diferentes clasificaciones de compatibilidad, mientras que otros materiales pueden suponer restricciones adicionales.
Estas clasificaciones son específicas de la línea de reciclaje correspondiente y de las condiciones establecidas en las directrices.
El material del que está hecho el cuerpo de la válvula no basta por sí solo para determinar si la bolsa de café completa es reciclable. También hay que tener en cuenta los componentes internos de la válvula y su efecto combinado.
El diseño de un envase reciclable requiere tanto una selección adecuada de los materiales como pruebas que respalden el sistema de envasado en su conjunto.
Cómo puede Sanrun ayudar en la evaluación de la compatibilidad de las válvulas para café
Para los fabricantes de envases que desarrollan bolsas de café reciclables, la elección de una válvula adecuada comienza por comprender la estructura prevista del film y los requisitos de instalación.
En Sanrun, suministramos válvulas unidireccionales de desgasificación para café destinadas a aplicaciones de envasado flexible.
Las especificaciones de nuestra válvula para café DV02 indican que la carcasa está fabricada en polietileno (PE) y que incluye componentes de gel de sílice y silicona. Esto sirve como punto de partida para la evaluación de los materiales, pero no garantiza que la válvula sea un componente fabricado íntegramente en polietileno ni que sea un componente reciclable certificado de forma independiente.


Podemos ayudar a los clientes analizando la aplicación de envasado prevista, comentando los modelos de válvulas disponibles y proporcionando muestras para su evaluación según las condiciones acordadas para el proyecto.
Para los fabricantes de envases flexibles que necesiten asesoramiento técnico adicional, Sanrun también describe sus capacidades en materia de OEM/ODM y desarrollo de moldes. La viabilidad de una modificación concreta o de una configuración de fijación debe evaluarse en función del producto y del proceso de envasado seleccionados.
Los clientes que desarrollen envases de café reciclables deben comunicar la estructura de la película, el material del sellado interior, el método de instalación de la válvula previsto y los requisitos de validación.
Nuestra función consiste en ayudar a establecer unas especificaciones adecuadas para los componentes y apoyar la evaluación a nivel de proyecto, no en dar por sentada la compatibilidad antes de que se haya probado el sistema completo de válvula y bolsa.
Conclusión: Verificar el sistema completo de válvula y bolsa
La compatibilidad de las válvulas para café con las bolsas reciclables debe confirmarse mediante una evaluación de los materiales, pruebas de fijación, comprobaciones de sellado y estanqueidad, y pruebas de funcionamiento.
Una válvula que se acople correctamente puede seguir presentando problemas de rendimiento. Del mismo modo, el hecho de que una válvula funcione correctamente no implica automáticamente que toda la bolsa sea reciclable.
Los fabricantes de envases deben evaluar tanto los requisitos funcionales como los criterios de reciclaje pertinentes antes de aprobar una nueva estructura de envase.
Para las empresas que desarrollan bolsas de café reciclables, Sanrun’s válvulas unidireccionales de desgasificación de café ofrecer opciones de productos que se puedan evaluar antes de realizar pruebas de compatibilidad específicas para cada aplicación.