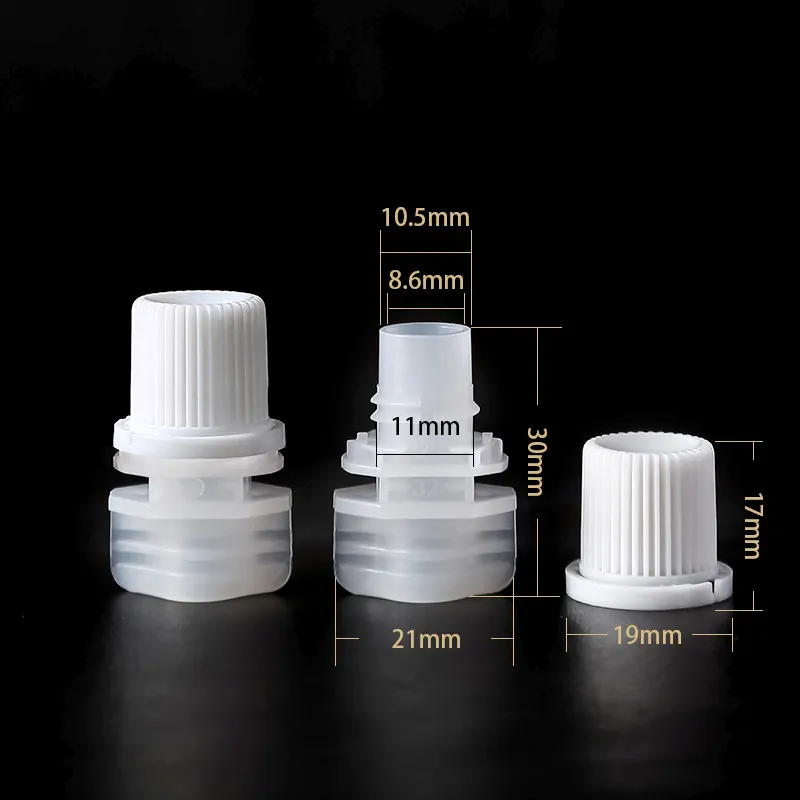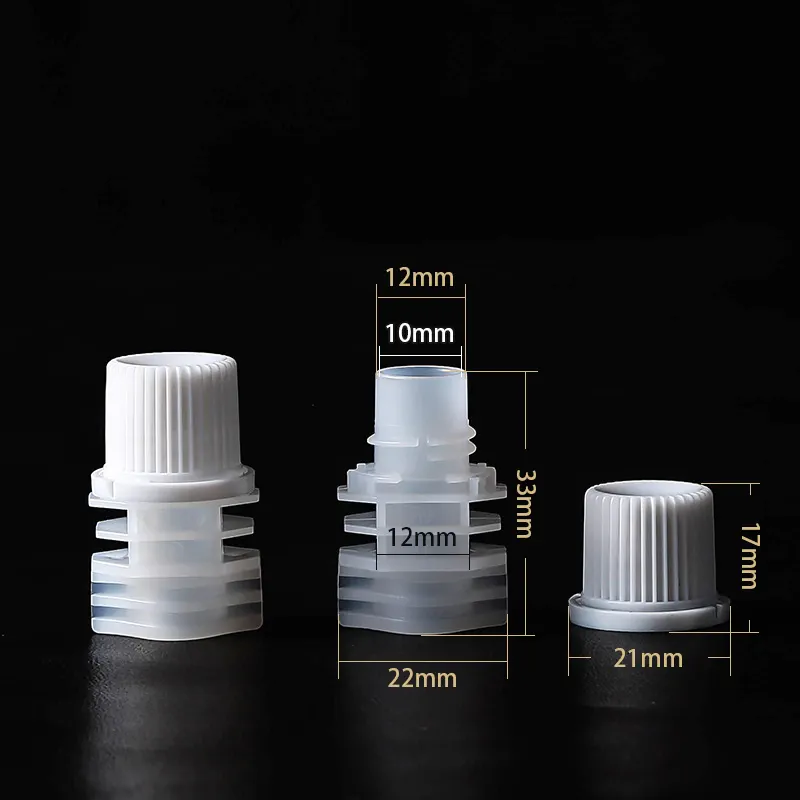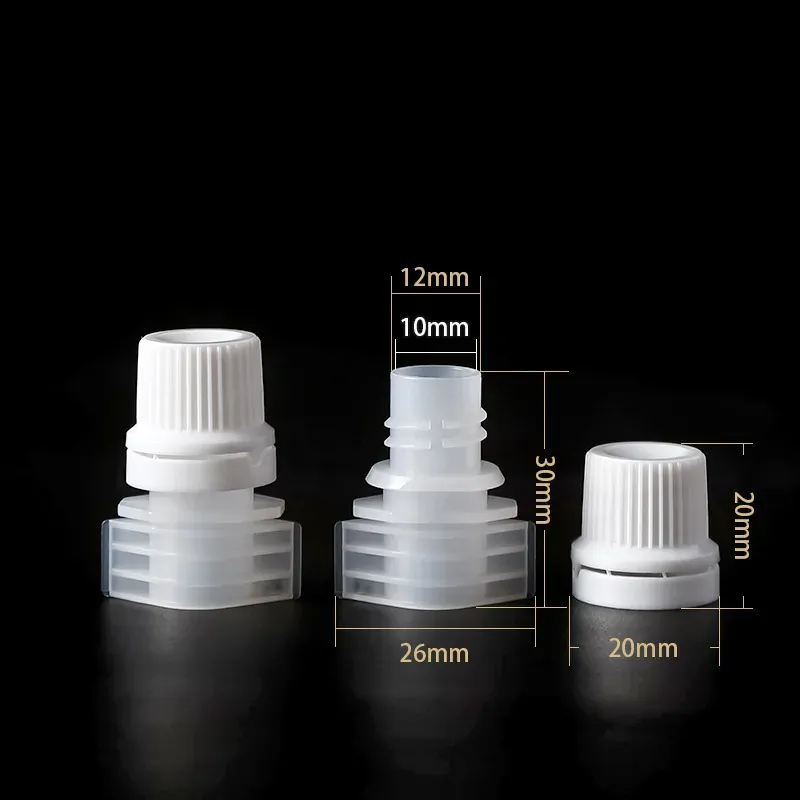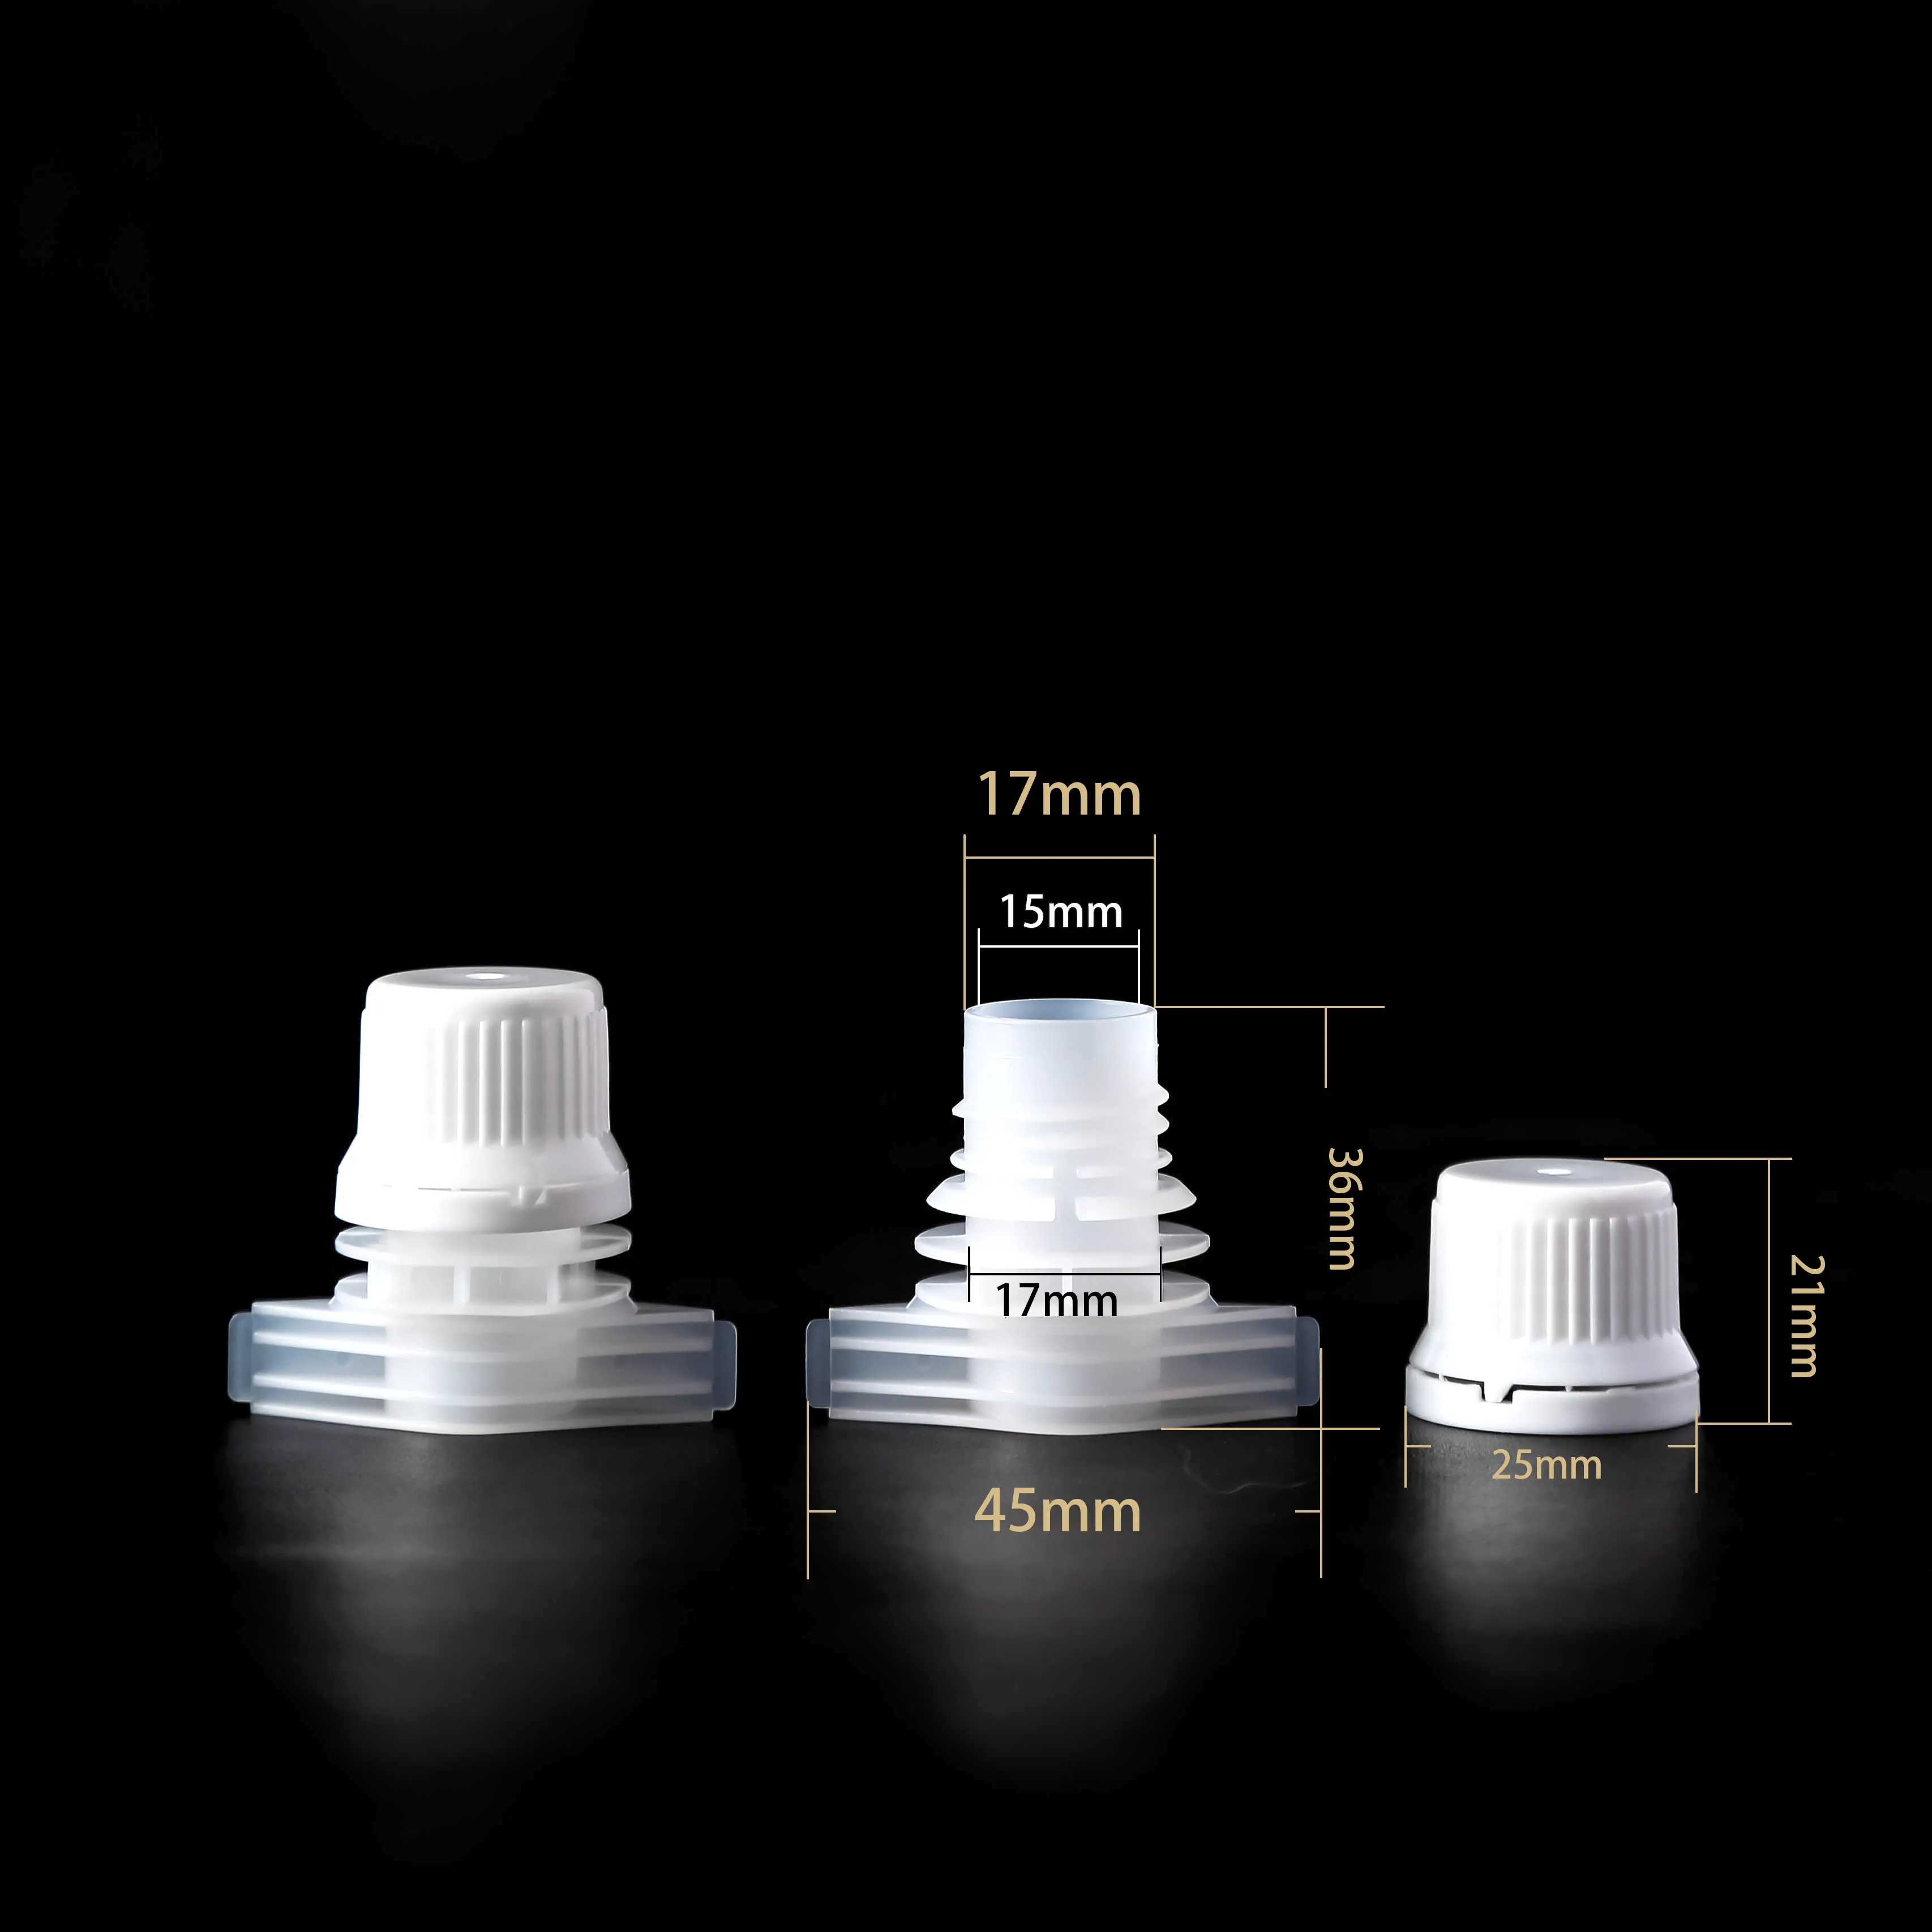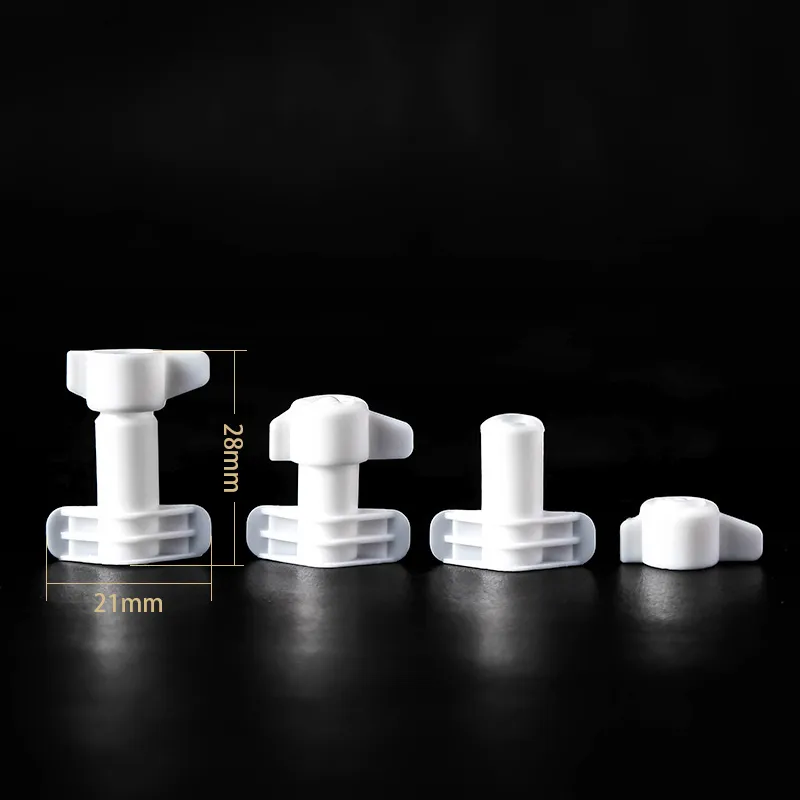
スパウトパウチメーカー、フレキシブル包装工場、および飲料・食品ブランドにとって、標準的なキャップだけでは必ずしも十分とは限りません。パウチの構造、液体の粘度、充填システム、ブランディング上の要件などが異なる場合、特別に設計されたスパウトキャップが必要になることがあります。.
特注の注ぎ口用キャップ金型は、ねじの形状、シール構造、注ぎ口の直径、キャップの寸法、全体的な均一性など、最終製品の重要な特性の多くを決定づけます。適切に設計された金型は、生産の安定性を高め、液漏れ、キャップの締め付け不良、寸法ばらつきなどの問題を低減することができます。.
ここで、サンラン、ある プロのスパウトキャップメーカー, ここでは、注ぎ口キャップの金型をカスタマイズする方法、金型製作前に準備すべき情報、そしてSanrunが初期設計から量産に至るまでどのように顧客をサポートしているかについて解説しています。.
どのような場合に、特注の注ぎ口キャップ用金型が必要になるのでしょうか?
すべてのプロジェクトで、完全に新しい金型が必要というわけではありません。しかし、既存の注ぎ口キャップがパウチや製品、あるいは生産上の要件を満たせない場合、カスタマイズは大きな価値を発揮します。.
標準の注ぎ口キャップは、このパウチには適合しません
スパウト付きパウチ包装の形式によって、スパウトの寸法、パウチ用フィルム、および取り付け方法が異なる場合があります。既存のキャップがスパウトに正しく適合しない場合は、特注の金型が必要になる可能性があります。.
これは、キャップが特定のパウチ密封構造や自動充填ラインと連携して機能しなければならない場合に、特に重要です。.
異なるディスペンシング性能が必要です
液体の粘度は、吐出要件に直接的な影響を与えます。.
水分の多い飲料は、比較的開口部の小さいディスペンサーでも問題なく使用できますが、ソースや濃縮液などの粘度の高い製品の場合は、より大きな開口部や、異なる内部の流路構造が必要になる場合があります。.
特注のキャップを使用することで、実際の製品に合わせてディスペンシングシステムを設計することができます。.
ブランド独自の外観が必要
ブランドによっては、特定のキャップの形状、色、グリップの構造、あるいはその他の視覚的特徴を要求する場合があります。.
プレミアム製品については、カスタマイズされた スパウトキャップ 単なる開閉機構として機能するだけでなく、パッケージデザイン全体の一部となることができます。.
現行の生産上限では生産要件を満たすことができない
また、このキャップは工業生産の現場でも確実に機能する必要があります。.
既存の設計により、キャップ締め付けトルク、ねじの噛み合わせ、キャップの供給、あるいは自動充填装置に問題が生じる場合は、カスタマイズされたソリューションを採用することで、生産との適合性をより高めることができる可能性があります。.
スパウトキャップの金型を設計する前に、どのような情報が必要ですか?
優れた金型プロジェクトは、正確な製品および包装情報から始まります。初期の仕様が詳細であればあるほど、後で大幅な設計変更が必要になる可能性は低くなります。.
ポーチの仕様
製造業者は、以下の点を理解しておく必要があります:
- ポーチの寸法
- フィルムの構造
- 膜厚
- ポーチ型
- 注ぎ口のアタッチメント方法
これらの詳細によって、注ぎ口とキャップが軟包装とどのように連携すべきかが決まります。.
製品仕様
製品そのものもデザインに影響を与えます。.
重要な情報には、以下のものが含まれます:
- 液体の粘度
- 製品処方
- 充填温度
- 化学的適合性
- 望ましい吐出動作
例えば、ジュース用に設計されたキャップは、高粘度のソース用に設計されたキャップと同じ注ぎ出し特性を必ずしも備えている必要はありません。.
生産要件
製造元は、以下の点についても把握しておく必要があります:
- 充填速度
- 充填設備
- キャッピング装置
- 見込み生産量
- ターゲット市場
この情報は、キャップが実験室や手作業での使用のみを目的とするのではなく、実際の製造環境に合わせて開発されることを確実にするのに役立ちます。.
既存のサンプルまたは図面
既存のサンプル、CAD図面、パウチサンプル、または技術図面があれば、開発を大幅に加速させることができます。.
ブランドが既存のサプライヤーから切り替える場合、現在使用しているキャップやパウチを提供することで、メーカーが求められる寸法や性能を把握する助けにもなります。.
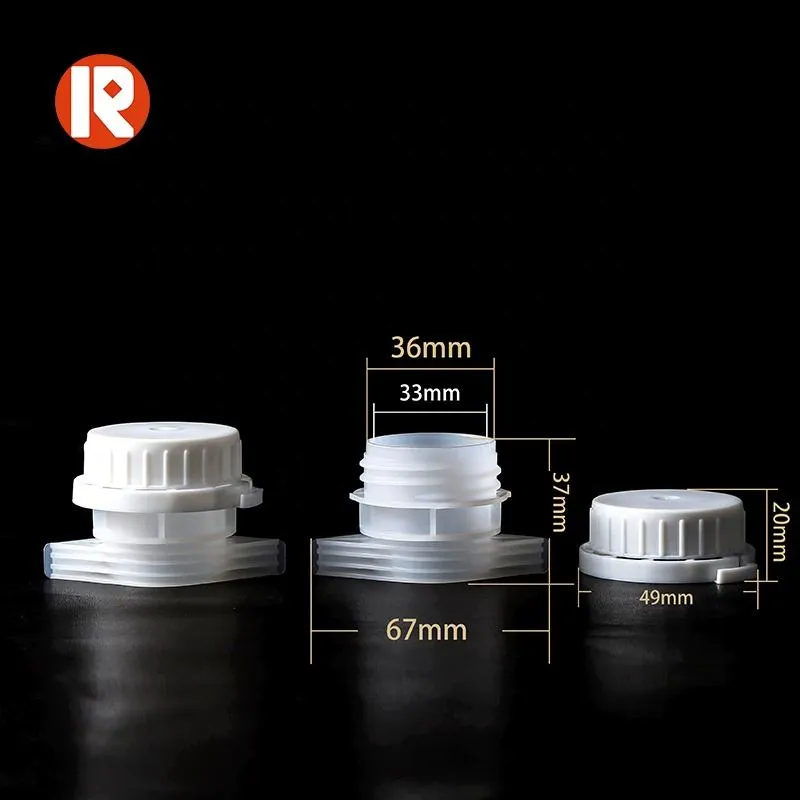
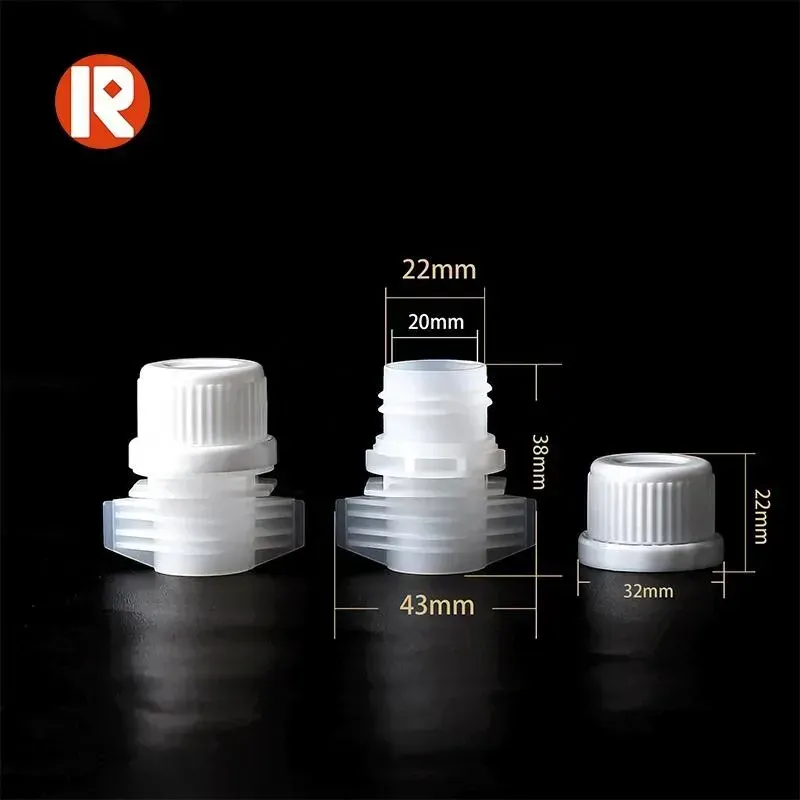
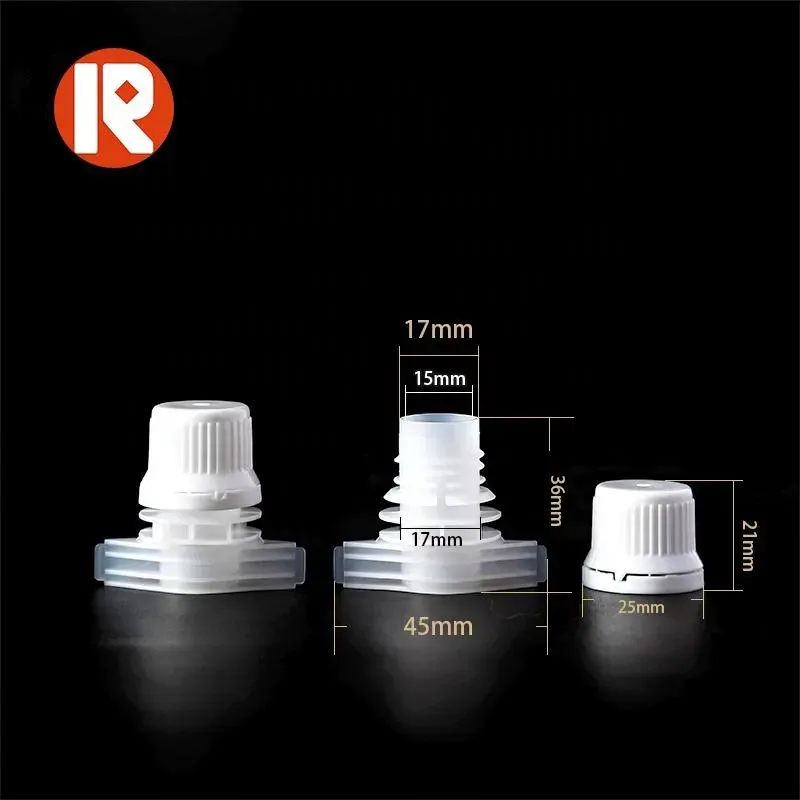
注ぎ口キャップ金型のカスタマイズ手順
カスタム金型は、製品要件の策定から量産に至るまで、管理された開発プロセスに従うべきである。.
ステップ1 – 注ぎ口キャップの設計を決定する
最初の段階は、基本的な形状を定義することです。.
主なパラメータは以下の通りです:
- 外形寸法
- キャップの形状
- 注ぎ口の直径
- ねじの種類
- シール構造
- 吐出口
これらの寸法は、総合的に考慮する必要があります。例えば、注ぎ口の直径を変更すると、吐出速度、キャップの寸法、および必要なシール構造に影響を与える可能性があります。.
ステップ 2 – 適切な材料を選ぶ
プラスチック製の注ぎ口キャップによく使われる素材には、PP、PE、HDPE、LDPEなどがあります。.
材料の選定は、以下の点に影響を与えます:
- 強さ
- 柔軟性
- 耐薬品性
- シール特性
- 消費者への対応
例えば、構造的な安定性が重要な場合には剛性の高いキャップが適している一方、特定の充填や密封の要件には、より柔軟性の高い素材が有用な場合があります。.
したがって、材料の選定は、コストのみではなく、製品や包装システムに基づいて行うべきである。.
ステップ3 – 金型構造の設計
製品設計が確定すれば、金型構造の開発に進むことができます。.
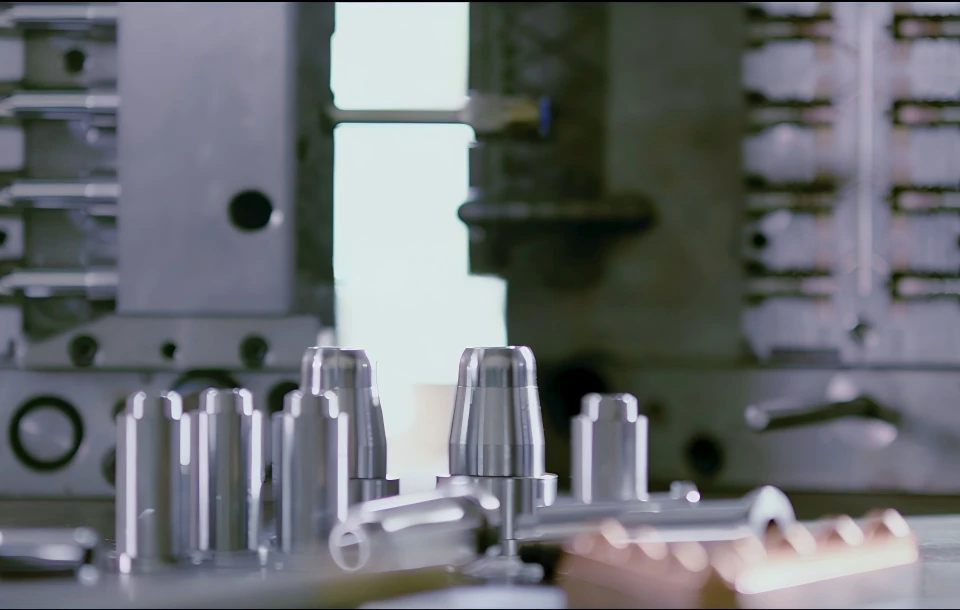
金型の主要な構成部品には、以下のものがあります:
- 空洞構造
- コア構造
- ねじ形成部品
- パーティングライン
- 冷却システム
- 排出システム
ねじの形状は、わずかな寸法誤差であってもキャップの締め付けトルク、ねじの噛み合わせ、およびシール性能に影響を与える可能性があるため、特に重要です。.
これがその理由です 精密金型製造 これは、スパウトキャップを安定して生産する上で重要な要素です。.
ステップ4 – モールドフロー解析および設計レビューの実施
金型を製造する前に、設計内容を確認し、製造上の問題が生じる可能性がないか検討する必要があります。.
審査では、以下の点を考慮することができます:
- 物質の流れ
- 肉厚
- 収縮
- 潜在的な弱点
- 寸法公差
この段階では、問題が高額な金型変更につながる前に特定することができます。.
ステップ5 – 金型の製作
設計が承認され次第、精密加工やその他の適切な金型製造プロセスを用いて金型を製造することができます。.
主な考慮事項は以下の通りです:
- 加工精度
- 表面仕上げ
- 部品組立
- 寸法確認
その目的は、繰り返される生産サイクルを通じて、一貫した品質の部品を製造できる金型を開発することです。.
ステップ6 – 試作とサンプル作成
金型が完成した後、最初の試作品が製造されます。.
サンプルについては、以下の点を確認する必要があります:
- 寸法
- ねじの噛み合わせ
- シーリング
- 外観
- 注ぎ口の開口部
- アセンブリの性能
これは、実際に成形された製品が承認済みの設計と一致しているかどうかを確認する最初の機会です。.
ステップ7 – テストと設計の最適化
サンプル試験には、次のようなものがあります:
- 漏れ試験
- トルク試験
- 耐圧試験
- 寸法検査
- 組立検査
- 充填ラインとの互換性
試験の結果、問題が判明した場合は、量産に入る前に製品の設計や金型を調整することができます。.
ステップ8 – 量産
サンプルの承認後、製造業者は生産パラメータと品質基準を確定することができます。.
その後、この金型を使用して、ロット間の品質を一定に保つために定められた検査要件に基づき、量産を行うことができます。.
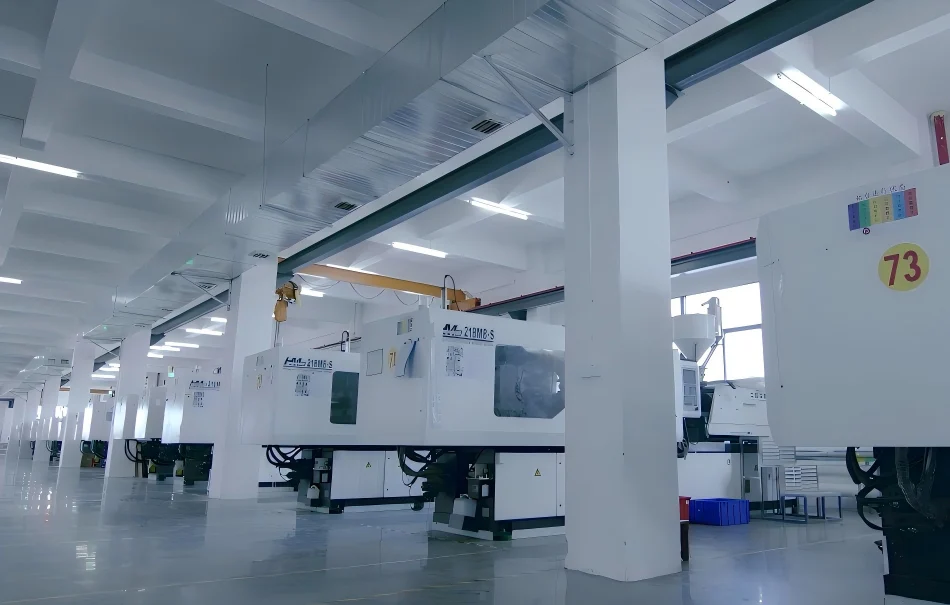
金型のカスタマイズを必要とする注ぎ口キャップの主な特徴
金型は、キャップの外観だけでなく、それ以上の多くの要素を左右します。.
糸のデザイン
スレッド構造には、次のようなものがあります:
- シングルスタートねじ
- マルチスタートスレッド
- 支保工または特殊構造物
ねじの形状は、開閉トルク、噛み合わせ、シール性、および自動キャッピング装置との互換性に影響を与えます。.
シール構造
シールシステムもまた、重要な分野の一つです。.
用途に応じて、設計には内部シール面、外部シール構造、または圧縮領域が組み込まれる場合があります。.
その目的は、キャップと注ぎ口との間に十分な密着性を確保し、充填時、輸送時、および消費者が使用する際の漏れを防ぐことです。.
注ぎ口の直径と注ぎ口
開口部は、製品の粘度および希望する流量に合わせて設定する必要があります。.
開口部が小さいほど、粘度の低い液体の吐出をより精密に制御できますが、粘度の高い液体の場合は、吐出時の抵抗を減らすために、より大きな開口部が必要になる場合があります。.
キャップの形状と人間工学
キャップの形状は、生産面と消費者の使用体験の両方に影響を及ぼします。.
メーカーは以下のカスタマイズに対応しています:
- グリップ構造
- 初期戦力
- 外形
- キャップの寸法
- 消費者への対応
小売製品の場合、こうした細部が、消費者がパッケージを開けたり閉じたりする際の使いやすさに影響を与えることがあります。.
不正開封防止機能および安全機能
さらなるセキュリティが求められる用途では、金型に改ざん防止構造やその他の特殊な安全機能を組み込むことができます。.
具体的な設計は、製品、ターゲット市場、および適用される要件によって異なります。.
スパウトパウチ生産に対応したカスタムスパウトキャップ金型の作り方
の場合 スパウトパウチメーカー, 、キャップをパウチとは別々に設計するのは間違いです。パッケージシステム全体を考慮する必要があります。.
注ぎ口とパウチのシール部分を合わせる
注ぎ口は、以下のものと互換性がある必要があります:
- パウチ用フィルム
- 膜厚
- ヒートシール条件
- 注ぎ口のアタッチメント方法
互換性が低いと、キャップ自体が適切に製造されていたとしても、接続が不安定になったり、液漏れが発生したりする可能性があります。.
キャップと充填・キャッピング装置の適合確認
また、このキャップは生産ラインと連携して機能する必要があります。.
重要な考慮事項としては、以下の点が挙げられます:
- 充填速度
- キャップの供給
- 締め付けトルク
- 自動キャッピング
- 機器の許容誤差
充填ラインを考慮せずに設計されたキャップは、手作業では問題なく機能するかもしれませんが、高速生産時には問題を引き起こす可能性があります。.
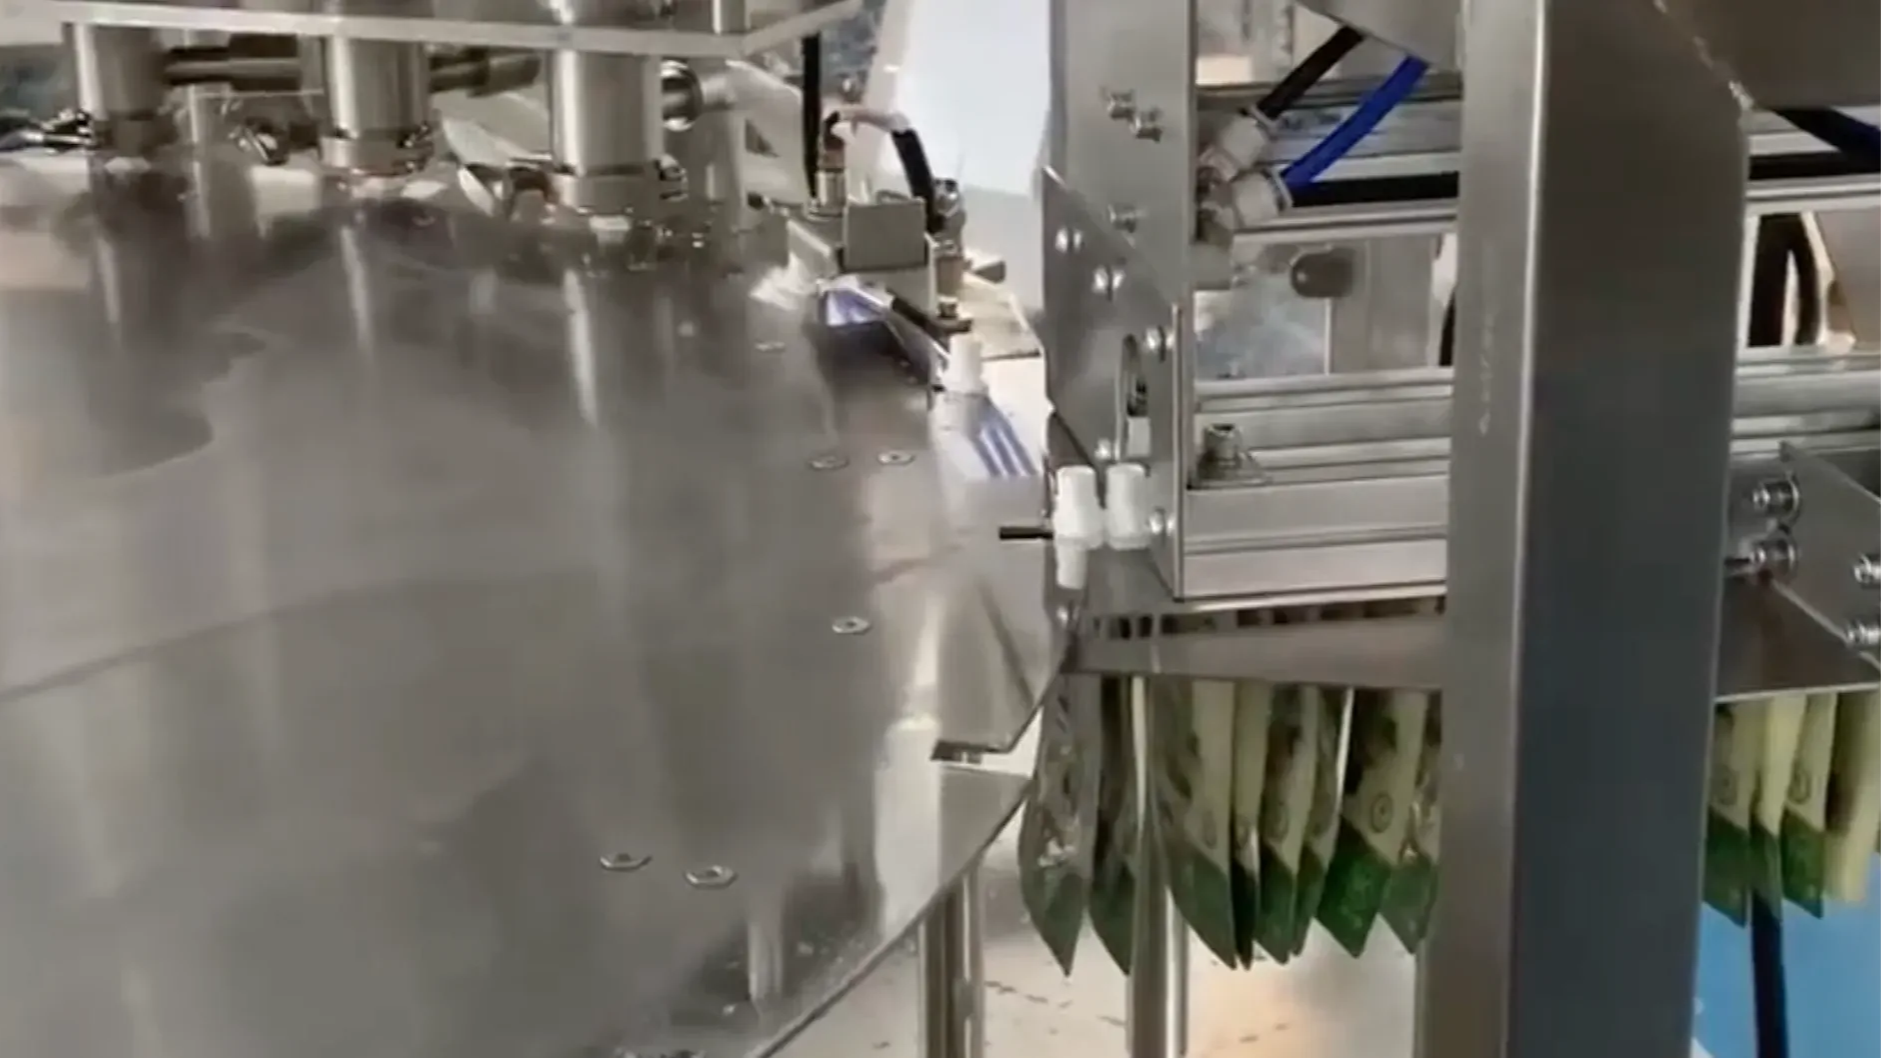
寸法公差の管理
一貫した寸法は、以下の点において不可欠です:
- ねじの噛み合わせ
- キャップと注ぎ口の嵌合
- シーリング
- 自動組立
数千、あるいは数百万個の留め具が生産される場合、わずかなばらつきでも大きな影響を及ぼす可能性があります。.
「コンプリート・ポーチ・システム」を試す
最も有用なテスト手法では、以下の点を評価します:
パウチ+注ぎ口+キャップ+充填+キャッピング+輸送
キャップ単体の検査だけでは、キャップとパウチの相互作用によって引き起こされる問題を必ずしも特定できるとは限りません。.
スパウトキャップ金型のカスタマイズにおけるよくある問題点
十分な技術的解析を行わずに金型を開発すると、いくつかの問題が生じる可能性があります。.
ねじの寸法にばらつきがある
ねじの寸法が不正確だと、次のような問題が生じる可能性があります:
- 難しいキャッピング
- 過大なトルク
- エンゲージメントの低さ
- リーク
したがって、精密な加工と寸法検査は不可欠である。.
金型の収縮が適切に制御されていない
プラスチックの収縮により、成形後に寸法公差が生じることがあります。.
金型設計の際に収縮を適切に考慮しないと、完成したキャップが当初の仕様に合致しなくなる可能性があります。.
不十分なシール構造
キャップは外形寸法が正確であっても、密閉構造が適切に設計されていなければ、液漏れを起こす可能性があります。.
シール面は、想定される使用条件下において、確実な接触を維持する必要があります。.
金型は生産ラインを考慮せずに設計されている
手作業での組み立てでは機能する閉鎖機構でも、自動ラインでは効果的に機能しない場合があります。.
工具の仕様を確定する前に、キャップの締め付けトルク、キャップの供給、寸法公差、および装置との互換性について検討する必要があります。.
量産前のテストが不十分だった
適切なテストを省略すると、未解決の問題が大規模な本番環境に持ち込まれてしまう可能性があります。.
大量生産後に漏れや組み立て上の問題が見つかった場合、追加コストの発生、納期の遅れ、金型の修正につながる可能性があります。.
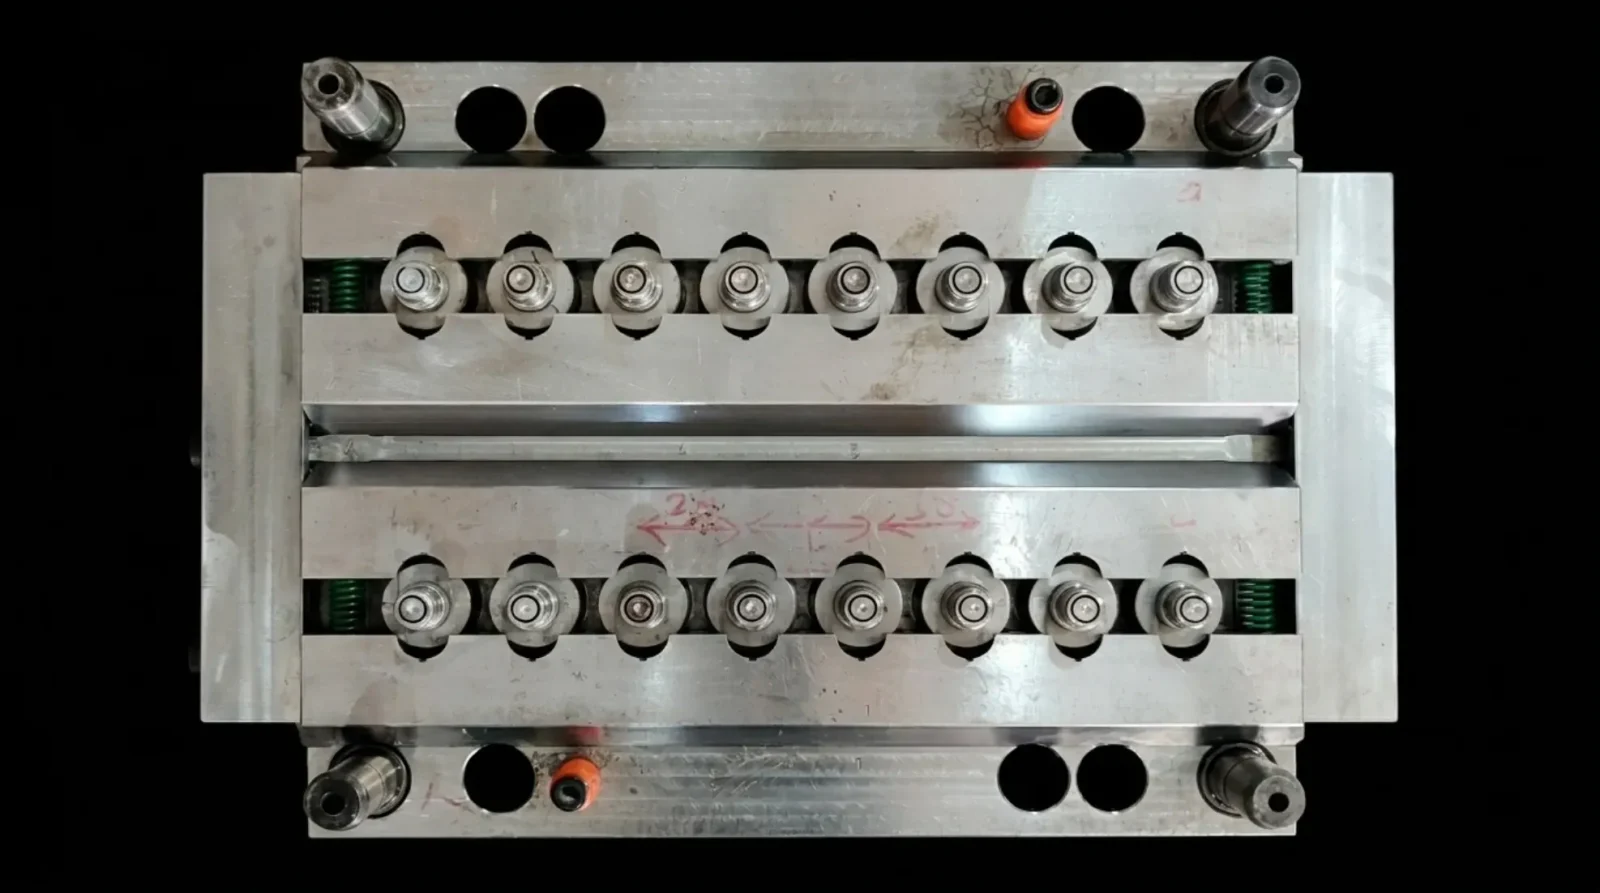
Sanrunがカスタムスパウトキャップ金型をどのように開発しているか
Sanrunは工場直販を提供しています 特注の注ぎ口キャップ ブランド向け製造、スパウトパウチ工場、およびフレキシブル包装メーカー。.
要件分析
まず、お客様の以下の項目を評価します:
- ポーチ構造
- 製品の特長
- 注ぎ口の寸法
- 充填設備
- 上限要件
これにより、当社のエンジニアリングチームは、適切な閉鎖構造を設計するために必要な情報を得ることができます。.
カスタム金型の開発
当社は、求められるねじ構造、シール設計、注ぎ口径、キャップの形状、および材質に合わせて金型を開発しています。.
このアプローチにより、標準的なキャップに依存するのではなく、お客様の具体的な用途に合わせて金型を最適化することが可能になります。.
試作と試験
量産に移行する前に、サンプルについて以下の点を評価します:
- 寸法
- リーク
- トルク
- ねじの噛み合わせ
- 組立
- 外観
テストを行うことで、潜在的な問題を早期に発見し、大量生産に入る前に設計を最適化することができます。.
OEM/ODMおよび大量生産
として 特注スパウトキャップメーカー, サンランは、初期の金型開発から量産に至るまで、プロジェクトを全面的にサポートしています。.
当社は直接、以下の企業と提携しています スパウトパウチ工場、軟包装メーカー、飲料ブランド、食品会社、およびその他の大量購入者, 、メーカー直結のコミュニケーションと生産サポートを提供しています。.
製造を始める前に、スパウトキャップ金型メーカーに何を尋ねるべきでしょうか?
金型プロジェクトを承認する前に、購買担当者は設計能力と製造能力の両方を評価すべきである。.
カビの発生
サプライヤーに以下のことが可能かどうか確認してください:
- まったく新しい金型を開発する
- 既存のデザインを修正する
- 重要寸法を管理する
- 金型製作の前に設計を最適化する
製品の試験
サプライヤーが以下の業務を遂行またはサポートできるかどうかを確認してください:
- 漏れ試験
- トルク試験
- ねじの噛み合わせ検査
- 寸法検査
- 充填ラインの互換性試験
生産能力
また、以下についても評価してください:
- 生産能力
- リードタイム
- バッチ間の一貫性
- 品質管理
- 長期的な供給能力
OEMサポート
有能な 注ぎ口キャップのサプライヤー サンプル、図面、またはパッケージングの要件に基づいて作業ができ、デザインや生産に関する問題について直接コミュニケーションをとれることが求められます。.
これは、ブランドとフレキシブル包装メーカーが共同で新しいパウチ形状を開発する場合に、特に重要になります。.
結論
注ぎ口キャップの金型をカスタマイズすることは、単なる金型製作プロジェクトではありません。この金型は、ねじ形状、シール構造、吐出性能、寸法、生産の一貫性といった重要な特性を決定づけるものです。.
信頼性の高い開発プロセスでは、以下の手順に従う必要があります:
要件定義 → 設計 → 材料選定 → 金型開発 → 試作 → 試験 → 最適化 → 量産
ブランドやスパウトパウチメーカーにとって、経験豊富なカスタムメーカーと提携することは スパウトキャップメーカー これにより、金型に関するリスクを低減し、キャップ、パウチ、および生産ライン間の互換性を向上させることができます。.
Sanrunは、スパウトキャップの初期設計や金型開発から、試験、そして工場直送による大量生産に至るまで、お客様を全面的にサポートいたします。.